Pour préparer une série coulée, affectez une quantité à chaque moule disponible, puis estimez le nombre de cycles nécessaires. Ce modèle Excel gratuit calcule les cycles, les quantités prévisionnelles et les dates de démoulage à partir des capacités et des durées que vous renseignez.
Le classeur suit une seule série, avec une ligne par moule physique. Vous choisissez la répartition des pièces ; le fichier en calcule les conséquences et compare les pièces utilisables estimées à votre objectif. Il distingue la fin du moulage de la disponibilité des moules après leur repos final.
Quand utiliser ce modèle
- Prévoir les cycles nécessaires pour la quantité affectée à chaque moule.
- Vérifier si les pièces utilisables estimées couvrent l’objectif de la série.
- Distinguer le dernier démoulage du retour en disponibilité après repos.
- Repérer les saisies incomplètes ou incohérentes avant de lire le bilan.
Ce que contient le classeur
Comment utiliser le classeur
1. Remplacez les exemples et définissez la série
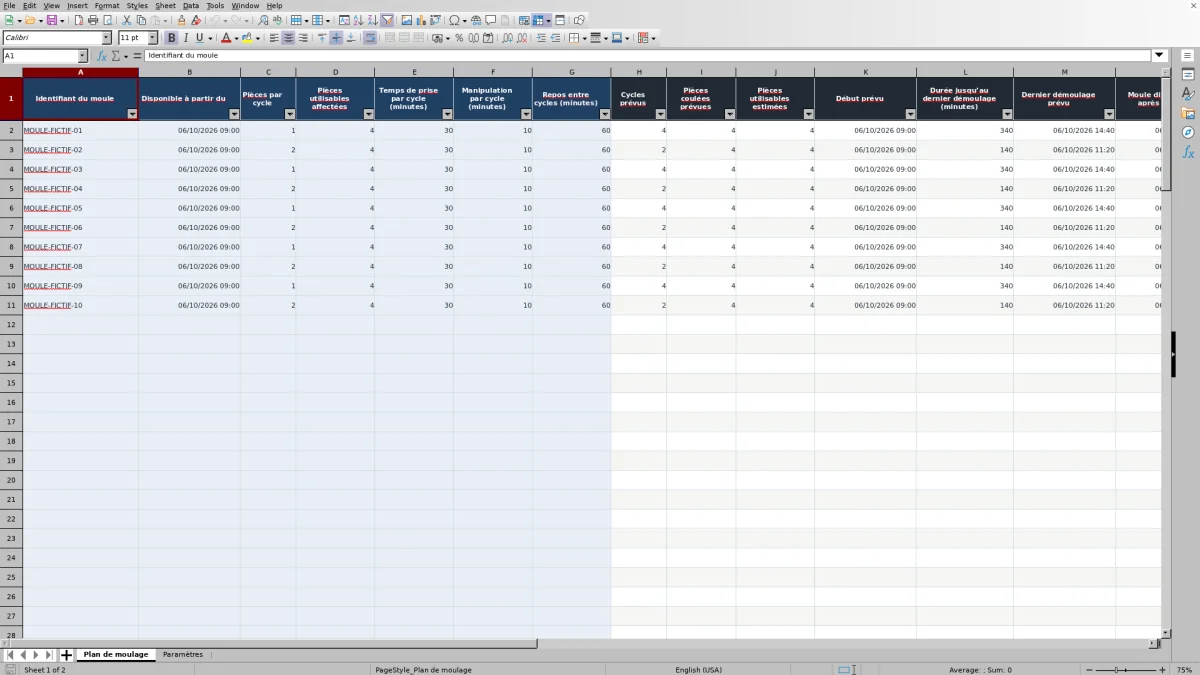
Dans « Paramètres », renseignez la référence, le modèle de pièce, l’objectif de pièces utilisables, le début autorisé et le taux estimé de rebut au démoulage. Le jeu de départ est fictif : adaptez-le à votre atelier. Dans « Plan de moulage », effacez les données A:G des lignes d’exemple inutilisées, sans supprimer les formules H:O.
2. Affectez les quantités aux moules retenus
Utilisez une ligne par moule physique dans « Plan de moulage ». Saisissez son identifiant unique, sa date et son heure de disponibilité, sa capacité en pièces par cycle et le nombre de pièces utilisables que vous lui affectez. Ajoutez les temps de prise, de manipulation et de repos en minutes.
3. Vérifiez les états de saisie
Consultez « État de la ligne ». Corrigez les mentions « À compléter », « Doublon » ou « Valeur invalide ». L’état « Prêt » signifie que les entrées de la ligne permettent le calcul ; vérifiez aussi le début autorisé et le taux de rebut dans « Paramètres » si les résultats restent vides.
4. Lisez le bilan et ajustez votre organisation
Comparez les cycles et les dates par moule, puis consultez « Lecture du bilan » dans « Paramètres ». Modifiez vous-même les quantités affectées si nécessaire. Avant de retenir les horaires calculés, vérifiez que les manipulations prévues sur plusieurs moules sont réalisables avec les personnes disponibles.
Périmètre : une affectation choisie par l’atelier
Dans « Plan de moulage », une ligne représente un moule physique, et non une pièce, une commande entière ou une charge de four. Si un moule produit deux pièces à chaque cycle, sa capacité est de deux ; il reste sur une seule ligne. Deux moules distincts du même modèle doivent avoir deux identifiants différents.
La colonne « Pièces utilisables affectées » exprime la part de la série confiée à ce moule. Cette répartition est votre décision : le classeur ne sélectionne pas les moules et ne distribue pas automatiquement l’objectif entre eux. Il calcule les conséquences de l’affectation saisie.
Pour essayer une autre répartition, modifiez les quantités dans cette colonne et comparez les nouvelles dates. Conserver une copie du premier scénario est une méthode d’organisation manuelle, pas une fonction d’historique du fichier.
Données à préparer et unités à respecter
Préparez d’abord les données communes dans « Paramètres » : l’objectif en pièces utilisables entières, le début autorisé avec date et heure, puis le taux estimé de rebut au démoulage. Ce taux est commun à tous les moules de la série. Il doit être compris entre 0 % inclus et 100 % exclu ; saisir 10 % correspond à une valeur de 0,10.
Pour chaque moule, rassemblez ensuite les informations suivantes :
- Un identifiant unique et un horodatage « Disponible à partir du », par exemple le 06/10/2026 à 09:00.
- La capacité « Pièces par cycle » et la quantité « Pièces utilisables affectées », toutes deux entières et strictement positives.
- Le « Temps de prise par cycle (minutes) », strictement positif.
- La « Manipulation par cycle (minutes) » et le « Repos entre cycles (minutes) », positifs ou nuls.
Les durées sont toutes saisies en minutes : 1 h 30 devient 90. Le temps de manipulation s’ajoute au temps de prise à chaque cycle. Le repos intervient entre les cycles, puis une dernière fois pour déterminer la prochaine disponibilité du moule.
Ces temps sont des hypothèses à adapter à vos observations. Le fichier ne détermine pas le repos nécessaire à partir de l’état du moule. De même, un taux de rebut inconnu ne doit pas être assimilé à 0 % : cette valeur signifie que vous retenez une hypothèse sans rebut.
Comprendre les cycles, les arrondis et les horaires
Le nombre de cycles doit permettre d’atteindre la quantité utilisable affectée malgré le rebut estimé. Le calcul divise donc cette quantité par la part supposée utilisable, puis par la capacité du moule, avant d’arrondir au cycle entier supérieur. Avec 4 pièces utilisables affectées, 10 % de rebut et 2 pièces par cycle, cela donne 4 ÷ 0,90 ÷ 2 = 2,22… cycles, soit 3 cycles prévus.
Les pièces coulées correspondent ensuite au nombre de cycles multiplié par la capacité. En ligne 2, la formule est =IF(H2="","",H2*C2). Les pièces utilisables sont estimées après rebut et arrondies à l’entier inférieur : =IF(I2="","",ROUNDDOWN(I2*(1-'Paramètres'!$B$6),0)). L’arrondi s’applique à chaque moule avant l’addition du bilan ; il peut donc créer un écart avec un calcul global effectué directement sur toutes les pièces coulées.
Le démarrage retient la plus tardive des deux dates : disponibilité du moule ou début autorisé de la série. La formule en K2 est =IF(H2="","",MAX(B2,'Paramètres'!$B$5)).
La durée jusqu’au dernier démoulage additionne les temps de prise et de manipulation de tous les cycles, mais seulement les repos entre cycles. En L2 : =IF(H2="","",H2*(E2+F2)+(H2-1)*G2). Pour un seul cycle, aucun repos intermédiaire n’est donc ajouté.
Le dernier démoulage est calculé par =IF(K2="","",K2+L2/1440). La division par 1 440 convertit les minutes en jours pour le calcul de date Excel. La disponibilité suivante ajoute le repos final : =IF(M2="","",M2+G2/1440)). Ces deux résultats répondent à deux questions distinctes : quand les pièces seront-elles démoulées, et quand le moule pourra-t-il être réutilisé ?
Exemple pratique : répartir huit pièces entre deux moules
Voici un scénario fictif à saisir en remplacement du jeu de départ. Retenez uniquement deux moules et un objectif de 8 pièces utilisables. Dans « Paramètres », fixez le début autorisé au 06/10/2026 à 09:00 et le rebut estimé à 10 %. Les deux moules sont disponibles à cette même heure. Chacun reçoit 4 pièces utilisables à produire, avec 30 minutes de prise, 10 minutes de manipulation et 60 minutes de repos.
- Le moule A produit 1 pièce par cycle. Il faut arrondir 4 ÷ 0,90 ÷ 1 au supérieur, soit 5 cycles. Il coule 5 pièces, dont 4 utilisables estimées après arrondi inférieur. Sa durée est de 5 × (30 + 10) + 4 × 60 = 440 minutes, soit 7 h 20. Son dernier démoulage est prévu à 16:20, et sa disponibilité après repos à 17:20.
- Le moule B produit 2 pièces par cycle. Il faut 3 cycles, soit 6 pièces coulées et 5 utilisables estimées. Sa durée est de 3 × (30 + 10) + 2 × 60 = 240 minutes, soit 4 heures. Son dernier démoulage est prévu à 13:00, et sa disponibilité après repos à 14:00.
Le bilan affiche ainsi 9 pièces utilisables estimées pour un objectif de 8 : « Objectif couvert », avec un surplus estimé de 1 pièce. Les rebuts estimés sont la différence entre les 11 pièces coulées et les 9 pièces utilisables, soit 2 pièces. Ce résultat tient compte des arrondis par moule ; il ne correspond pas simplement à 10 % du total coulé.
Le dernier démoulage de la série est prévu à 16:20, celui du moule A. Vous pouvez tester une affectation différente pour voir son effet sur cette échéance. Ces horaires supposent toutefois que les deux moules travaillent en parallèle et que les manipulations ne se gênent pas : cette vérification vous revient.
Erreurs de saisie et résultats vides : que corriger ?
La colonne « État de la ligne » décrit la saisie, pas la faisabilité technique du moulage. « Prêt » n’est pas une validation technique et ne constitue pas une alerte sur un seuil de production.
- « À compléter » : vérifiez l’identifiant et les six données de B à G. Une date stockée comme texte ou une durée écrite « 30 min » au lieu de 30 peut empêcher leur reconnaissance comme valeurs numériques.
- « Doublon » : le même identifiant apparaît plusieurs fois. Regroupez l’affectation du même moule physique sur une seule ligne ; ne créez pas un second identifiant pour lui faire exécuter deux programmes simultanés.
- « Valeur invalide » : contrôlez les quantités entières et positives, le temps de prise supérieur à zéro et l’absence de durée négative.
Une ligne entièrement vide reste sans état. En revanche, une ligne commencée mais incomplète, en doublon ou invalide bloque le total de série afin de ne pas présenter un bilan partiel. Retirez les données des lignes inutilisées ou terminez leur saisie.
Si une ligne est « Prêt » mais que ses calculs restent vides, vérifiez « Début autorisé de la série » et « Taux estimé de rebut au démoulage » dans « Paramètres ». Ces deux valeurs sont également nécessaires. Un résultat vide ne vaut pas zéro : il peut signaler qu’un calcul ne peut pas être établi.
Le classeur comporte des validations de saisie, mais un collage peut les contourner. Contrôlez les entrées après un copier-coller. Dans le bilan, « À compléter » et « Valeur invalide » concernent les données ; « Objectif couvert » et « Quantité insuffisante » comparent le total utilisable estimé à l’objectif.
Comparaison avec un registre papier ou un tableau vierge
Un registre papier convient pour noter les affectations et les observations au fil du travail. Un tableau vierge permet de construire votre propre suivi. Ce classeur fournit un cadre de calcul précis pour une série, avec des hypothèses de temps continu et de production parallèle entre moules.
| Méthode | Affectation des quantités | Calcul des cycles et des dates | Vérification des données | Besoin auquel elle répond |
|---|---|---|---|---|
| Ce classeur Excel | Choisie et saisie par l’atelier, une ligne par moule. | Formules prévues pour le rebut estimé, les arrondis, les durées et le repos final. | États de ligne et bilan conditionné par la cohérence des saisies. | Comparer les conséquences chiffrées d’une affectation sur une seule série. |
| Registre papier | Notée librement avec les observations de l’atelier. | Calculs et reports d’horaires à effectuer manuellement. | Relecture manuelle des identifiants, quantités et durées. | Consigner le plan et les événements sans utiliser de tableur. |
| Tableau vierge | Organisation des lignes et des colonnes à définir. | Formules à créer si vous souhaitez des résultats calculés. | Règles et contrôles à construire selon votre méthode. | Concevoir un suivi dont la structure diffère de celle proposée ici. |
Décisions à prendre avant de retenir le planning
Les cycles sont successifs pour chaque moule, mais supposés parallèles entre les moules. Le calcul se déroule en temps continu, sans pauses ni horaires d’ouverture. Il ne décale pas une manipulation parce qu’une autre personne ou un autre moule mobilise déjà votre attention. Examinez les chevauchements et organisez les interventions manuellement avant de reprendre ces dates dans votre planning d’atelier.
Dans « Paramètres », « Dernier démoulage de la série » retient la date la plus tardive des démoulages calculés. Ce n’est ni la date de disponibilité de tous les moules après repos, ni une date de livraison. Pour réaffecter un moule, consultez sa propre colonne « Moule disponible après repos ».
« Objectif couvert » signifie que l’estimation atteint la quantité demandée avec les hypothèses saisies. Le taux de rebut reste une estimation au démoulage : le fichier ne calcule ni le rendement après cuisson, ni le retrait au séchage ou à la cuisson. Il ne calcule pas non plus de coût. Pour une commande de pièces finies, les opérations et pertes ultérieures restent donc à prévoir séparément.
Questions fréquentes
Combien de moules peut-on renseigner ?
Le fichier prévoit 100 lignes de calcul, de la ligne 2 à la ligne 101 de « Plan de moulage ». Chaque ligne correspond à un moule physique affecté à la série. Les formules et les plages de contrôle décrites couvrent ces 100 lignes ; une saisie au-delà n’est pas incluse dans ce cadre.
Changer l’objectif modifie-t-il les quantités affectées aux moules ?
Non. L’objectif dans « Paramètres » sert à lire la couverture de la série et le surplus estimé. Les cycles dépendent des quantités saisies dans « Pièces utilisables affectées ». Si vous changez l’objectif, vous devez revoir vous-même ces affectations pour adapter le plan.
Peut-on mettre zéro pour un moule qui ne sera pas utilisé ?
La quantité affectée doit être un entier strictement positif. Pour laisser un moule hors de cette série, gardez sa ligne entièrement vide dans les colonnes A:G plutôt que de saisir une quantité nulle. Ne supprimez pas les formules H:O. En revanche, zéro est admis pour le temps de manipulation et le repos, lorsque cela correspond à l’hypothèse retenue.
Comment préparer une autre série utilisant les mêmes moules ?
Le classeur est prévu pour une seule série. Vous pouvez, comme méthode d’organisation manuelle, en conserver une copie distincte pour la suivante et reporter les dates « Moule disponible après repos » dans ses disponibilités de départ. Ce report et la vérification des conflits entre séries ne sont pas automatiques.
À propos des auteurs
Maëlle DervauxMesures et essais de l’atelier
Voir le profil →
Benoît LaroqueCoûts et organisation des pièces
Voir le profil →